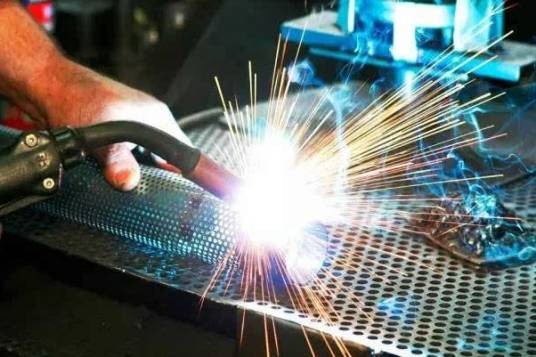
钛合金焊接是金属焊接工艺的一种,适用于钛及其合金材料的连接。该工艺根据材料厚度选择钨极氩弧焊(3毫米以下)或熔化极氩弧焊(3毫米以上),要求氩气纯度不低于99.99%。焊接过程需严格控制氧、氮、氢等元素污染,这些元素会导致晶格畸变、强度波动及冲击韧性下降,其中氢含量过高易引发延迟裂纹。由于钛的化学活性大,禁止采用焊条电弧焊、氧乙炔气焊、CO2焊及原子氢焊等焊接方式。
主要焊接缺陷包括熔合线附近气孔和接头脆化,这与高温区气体吸收及晶粒粗化有关。焊接工艺包含严格焊前清理(机械或化学方法)、专用氩弧焊设备选用、保护气体流量控制,以及坡口形式优化。焊缝质量通过表面颜色判定,银白或淡黄色为合格,深蓝色为不合格。操作时需保持焊枪稳定,焊后持续通氩直至温度降至350℃以下。
想要了解更多“钛合金焊接”的信息,请点击:钛合金焊接百科


